数控机床加工全解析:从工艺选择到精度控制的实战指南
在制造业转型升级的浪潮中,数控机床加工已经成为衡量一个企业制造能力的重要标尺。无论是航空航天领域的精密结构件,还是日常消费品中的五金配件,背后几乎都离不开数控加工技术的支撑。对于采购方和工艺工程师而言,理解数控机床加工的核心逻辑,不仅有助于选对供应商,更能在成本、交期与品质之间找到平衡点。本文将从工艺路线、设备选型、精度控制、常见问题等维度展开,结合实际生产场景,梳理一套可落地的认知框架。
数控机床加工到底包含哪些工艺门类
很多人把“数控加工”简单等同于“数控铣削”,这其实是一个常见的误解。数控机床加工是一个工艺家族,涵盖车削、铣削、钻削、镗削、磨削、电火花、线切割等多种方式,不同工艺对应不同的零件特征和精度要求。
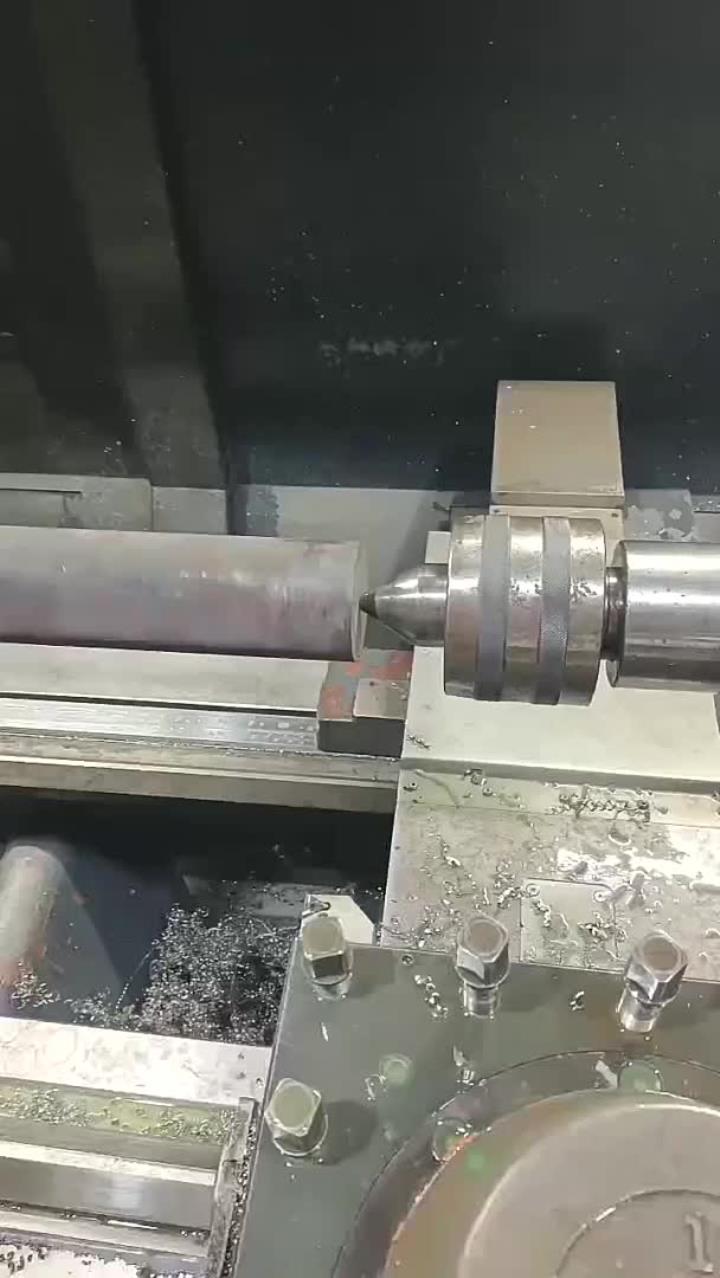
- 数控车削:适合回转体零件,如轴类、盘类、套类零件,擅长外圆、内孔、端面、螺纹的加工,是批量生产中效率较高的方式。
- 数控铣削与加工中心:适合箱体类、板类、异形结构件,可完成平面、曲面、型腔、孔系的复合加工。加工中心因具备自动换刀能力,一次装夹可完成多道工序,减少重复定位误差。
- 数控磨削:用于对表面粗糙度和尺寸精度要求较高的场合,如轴承套圈、精密导轨。
- 电火花与线切割:针对高硬度材料、窄缝、异形孔等传统切削难以完成的特征,属于特种加工范畴。
在实际生产中,一个零件往往需要多种工艺配合完成。比如一副注塑模具,型腔部分可能先经铣削粗加工,再经热处理,最后用电火花和磨削做精加工。理解这种工艺组合逻辑,才能准确评估加工周期和报价合理性。
加工中心定制为何成为非标零件的首选方案
非标自动化设备、专用工装夹具、检测治具这类产品,往往具有“单件小批、结构复杂、迭代频繁”的特点。标准机床难以兼顾灵活性与效率,而加工中心定制方案恰好填补了这一空白。
所谓加工中心定制,并非指从零制造一台机床,而是根据零件族的工艺特征,对设备的行程、主轴转速、刀库容量、夹具系统、控制系统进行针对性配置。例如加工大型焊接结构件时,需要龙门式加工中心配合大功率主轴;加工小型精密零件时,则更看重高转速主轴和快速换刀能力。和度机械设备在承接此类需求时,通常会先分析零件图纸的尺寸范围、材料类型、公差等级和批量节奏,再给出设备配置建议,避免“大马拉小车”造成的投资浪费。
定制方案的价值还体现在工装设计上。合理的夹具与定位方式,能显著减少装夹次数,从而降低累积误差。对于批量稍大的非标零件,还可以考虑多工位夹具或回转工作台,让加工中心在不停机的情况下完成多件加工,提升设备利用率。
影响数控机床加工精度的关键因素
精度是数控机床加工的核心指标,但它不是一个孤立参数,而是由机床、刀具、工艺、环境、检测等多个环节共同决定的。以下五个方面值得重点关注:
- 机床几何精度与刚性:导轨磨损、丝杠间隙、主轴跳动都会直接反映到工件尺寸上。定期进行机床维修保养,恢复几何精度,是保证加工一致性的基础。
- 刀具与切削参数:刀具磨损、刃口质量、切削速度与进给量的匹配,会影响表面质量和尺寸稳定性。铝合金与不锈钢的加工策略差异很大,不能套用同一套参数。
- 热变形:长时间连续加工会导致主轴和丝杠发热,产生热伸长。高精度加工场合需要预热机床或启用温度补偿功能。
- 装夹与残余应力:薄壁件、细长轴在装夹力和切削力作用下容易变形,需要通过合理分序、对称去料、时效处理来释放应力。
- 检测与补偿:首件检验、在线测量、三坐标抽检构成质量闭环。发现偏差后及时修正刀补,才能避免批量超差。
需要强调的是,精度不是越高越好,而是要与零件的功能需求匹配。盲目追求过高的公差等级,只会推高加工成本。成熟的加工厂家会在图纸评审阶段就与客户沟通公差带的合理性,这也是CNC加工服务专业度的体现。
数控车床价格与加工成本的构成逻辑
采购方在询价时,常常把“数控车床价格”与“零件加工单价”混为一谈。前者是设备购置成本,后者是加工服务报价,两者逻辑不同,但都受几个共同因素影响。
就设备而言,数控车床价格主要取决于床身结构、主轴功率与转速、刀塔或排刀形式、控制系统品牌、是否带尾座和送料机构等。经济型数控车床与车铣复合中心的价差可能达到数倍,选型时应以零件工艺需求为出发点,而不是单纯比较价格数字。
就加工报价而言,成本通常由材料费、编程与调机费、机床工时费、刀具损耗、检测费、管理利润等构成。单件小批时,调机费分摊比例高;批量增大后,工时费成为主导。因此,同一零件不同批量的单价差异明显,询价时提供准确的批量信息非常关键。此外,材料利用率、是否需要热处理和表面处理、公差要求是否严格,都会影响最终报价。
对于有长期需求的客户,还可以考虑将机械零部件加工与铣床加工、车削工序打包外协,减少多头对接带来的沟通成本和物流周转时间。
机床维修保养:被低估的加工质量保障环节
再好的设备,如果缺乏系统维护,精度也会逐渐衰减。机床维修保养不是坏了才修,而是以预防为主的周期性管理。常见的保养内容包括:导轨与丝杠润滑、切削液更换与浓度检测、主轴锥孔清洁、气路与液压系统检查、电气柜除尘、备份参数与电池更换等。
在实际服务中,很多加工精度问题追根溯源都与保养缺失有关。例如切削液变质会导致工件锈蚀和刀具寿命下降;导轨润滑不足会加剧磨损,进而影响定位精度;丝杠间隙未及时调整,会在反向运动时产生失动量。建立点检表和保养档案,把故障消灭在萌芽阶段,比事后抢修更经济。
对于使用年限较长的设备,还可以通过数控系统升级、丝杠更换、导轨刮研等方式进行精度恢复,这比购置新设备的投入小得多,适合预算有限但又需要提升加工能力的场景。
如何选择靠谱的数控机床加工服务商
面对市场上数量众多的加工厂家,采购方可以从以下几个维度进行筛选:
- 设备匹配度:查看对方是否有与零件尺寸、精度相匹配的机床,而不是只看设备数量。
- 工艺能力:是否具备工艺分析、工装设计、编程优化能力,能否对图纸提出可制造性建议。
- 质量体系:是否有首件检验、过程巡检、出货检验流程,检测设备是否齐全。
- 行业经验:是否服务过类似行业,对材料特性和典型结构是否有积累。
- 响应速度:打样周期、异常处理机制、沟通效率,往往比报价本身更能反映合作体验。
和度机械设备深耕数控机床加工与非标自动化设备领域,业务覆盖加工中心定制、机械零部件加工、CNC加工服务以及机床维修保养。从单件打样到小批试制,从工艺评审到交付检测,团队注重把每个环节做扎实,帮助客户在交期与品质之间取得平衡。如果您正在寻找稳定的加工合作伙伴,不妨从一次图纸评审或样品试制开始,用实际结果检验能力。
结语
数控机床加工是一门实践性很强的技术,纸面上的参数和概念,最终都要落到机床运转、刀具切削和尺寸检测上。理解工艺门类、精度影响因素和成本构成,能帮助采购方做出更理性的判断;而重视设备维护与工艺积累的加工厂家,也更容易在长期合作中赢得信任。制造业的竞争力,往往就藏在这些看似平常的细节里。