数控机床加工全流程解析:从工艺选择到精度控制的实战指南
在制造业转型升级的大背景下,数控机床加工已经成为零部件制造的核心环节。无论是单件打样还是批量生产,加工精度、表面质量和交付周期都直接影响着产品的市场竞争力。和度机械设备长期服务于机械零部件加工与CNC加工服务领域,结合一线生产经验,梳理出数控机床加工从工艺规划到成品检验的关键要点,供采购方与技术工程师参考。
一、数控机床加工适合哪些零件与场景
数控加工的价值在于"柔性"与"一致性"的平衡。它既不像传统手动机床那样高度依赖师傅手感,也不像专用工装线那样只适合单一品种大批量。以下几类需求尤其适合采用数控机床加工:
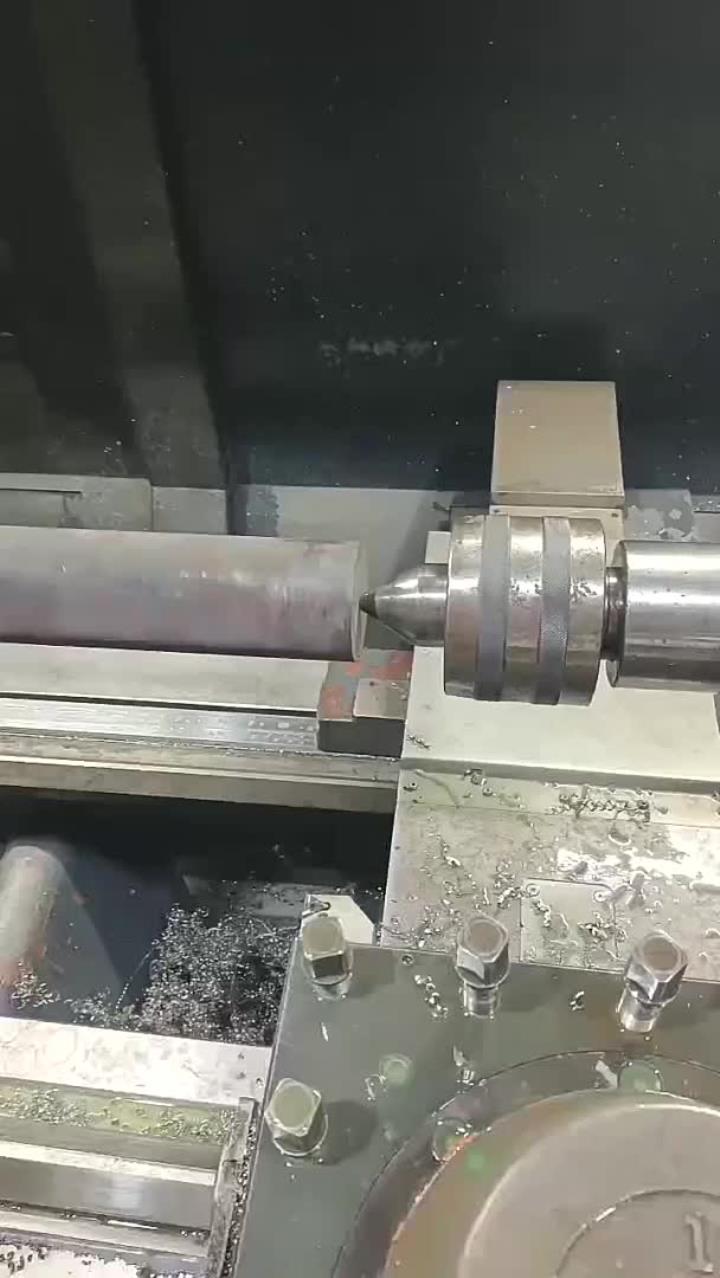
- 形状复杂的结构件:如带曲面、异形腔体、多孔位的铝合金壳体,三轴、四轴甚至五轴加工中心可以一次装夹完成多面加工。
- 精度要求稳定的批量件:汽车零部件、电机端盖、减速机箱体等,尺寸公差通常控制在±0.02mm以内,数控设备重复定位精度优势明显。
- 迭代频繁的研发样件:非标自动化设备中的过渡板、夹具定位块,往往需要边设计边修改,数控加工无需开模,改图即改程序。
- 材料跨度大的零件:从铝合金、不锈钢到工程塑料、铜合金,合理选择刀具与切削参数即可覆盖。
需要说明的是,数控机床加工并非万能。超大批量、结构极简单的标准件,采用冷镦、冲压或专用机床往往成本更低;而微米级超精密光学件,则可能需要磨削、研磨等后续工艺配合。
二、加工工艺路线的规划逻辑
一张图纸到手,工艺员首先要回答三个问题:先加工哪个面、用什么设备、如何保证基准统一。合理的工艺路线通常遵循以下原则:
1. 基准先行,粗精分开
先加工出定位基准面,再以该基准加工其他特征,避免误差累积。粗加工阶段以去除余量为主,追求效率;精加工阶段减小切削深度与进给量,保证尺寸与表面粗糙度。对于热处理零件,粗加工后安排去应力退火,再进入半精加工和精加工。
2. 工序集中与分散的取舍
加工中心定制方案中,常采用工序集中思路:一次装夹完成铣面、钻孔、攻丝、镗孔等多道工序,减少装夹次数带来的定位误差。但对于刚性不足的薄壁件,工序适当分散、分多次装夹释放应力,反而更有利于控制变形。
3. 刀具与切削参数的匹配
铝合金加工宜用高转速、大前角刀具,配合切削液防止积屑瘤;不锈钢加工则需降低线速度、保证刀具刚性,避免加工硬化层影响后续切削。参数设定不能照搬手册,要结合机床刚性、夹具刚性和零件壁厚实际调整。
三、精度控制的关键环节
很多采购方反馈"首件合格、批量波动",问题往往不在机床本身,而在过程控制。以下几个环节值得重点关注:
- 夹具设计:夹具定位面与零件基准面应尽量重合,夹紧力作用点避开薄壁区域,必要时采用多点浮动支撑。
- 热变形管理:机床连续运行后主轴与丝杠温升会引起微小位移,精密加工前应充分预热,车间温度建议控制在20±2℃。
- 在线检测与补偿:批量加工中按一定频次抽检关键尺寸,将数据反馈至程序进行刀补修正,可有效抑制刀具磨损带来的尺寸漂移。
- 表面质量控制:通过调整每齿进给量、增加精加工光刀路径,改善表面粗糙度,减少后续抛光工序。
在和度机械设备的实际生产中,机械零部件加工订单会依据零件重要度分级设定检验频次,关键尺寸采用三坐标测量机复核,确保批次间一致性。
四、设备选型与成本构成
不少客户在询价时会直接问"数控车床价格多少",但设备价格只是加工成本的一部分。完整的成本结构包括:设备折旧、刀具损耗、人工、夹具工装摊销、废品率以及检测费用。选型时应从零件出发倒推设备:
- 回转体零件为主,优先考虑数控车床或车铣复合,减少二次装夹;
- 箱体类、板类零件多面加工,立式或卧式加工中心更合适;
- 模具型腔、复杂曲面,五轴加工中心可缩短工艺流程;
- 小批量多品种,设备柔性比绝对精度更重要。
作为铣床加工厂家与CNC加工服务提供方,建议采购方在打样阶段就与加工方沟通年需求量与精度等级,避免"高配低用"造成成本浪费,也避免设备能力不足导致后期频繁返工。
五、机床维修保养对加工质量的隐性影响
再好的工艺也依赖设备状态。导轨磨损、丝杠间隙增大、主轴轴承异响,都会直接反映在零件尺寸上。日常机床维修保养应形成制度:每日检查油位与气压,每周清洁导轨与刀库,每季度检测几何精度,每年进行系统性精度校准。对于连续两班制运行的设备,保养周期还应适当缩短。把保养做在前面,比出了问题再抢修更划算。
六、常见问题与应对建议
问题一:薄壁件加工变形。对策是优化装夹方式、分多次走刀、粗加工后自然时效释放应力。
问题二:深孔加工排屑不畅。对策是采用内冷刀具、啄钻循环,并合理设置退刀量。
问题三:螺纹加工烂牙。检查底孔尺寸、主轴转速与攻丝同步性,必要时改用螺纹铣削。
问题四:批量尺寸漂移。建立刀具寿命台账,按加工件数强制换刀,而非等到磨损超差。
结语
数控机床加工是一项系统工程,工艺规划、设备能力、夹具设计、过程检测与设备保养环环相扣。选择加工合作伙伴时,不妨多看一步:对方是否有稳定的工艺文件体系,是否有完整的检测手段,是否把保养当成日常而非补救。和度机械设备专注于数控机床加工、加工中心定制与非标自动化设备配套服务,欢迎有机械零部件加工与CNC加工服务需求的客户来图来样沟通,共同把零件做好、做稳、做省。